
-
E-Mail
-
WhatsApp und WeChat
WhatsApp und WeChat
 Blister Verpackungslinie
 Automatische Zählmaschine
 Flüssigkeitsfüllmaschinenlinie
 Pulverfüllmaschinenlinie
 Granulatfüllmaschinenlinie
 Beutelpackmaschine
+86 151 6187 8967
Tüllenbeutel Verpackungsmaschine
Das Drehmoment des Verschlusses und die Ausrichtung des Ausgusses – nicht die Füllgenauigkeit – sind die beiden Fehlerursachen, die bei der Verwendung in pharmazeutischen Auslaufbeuteln zu einem Absturz führen, da ein weicher Beutel nicht auf das Moment des Verschlusses reagieren kann, wie dies bei einer starren Flasche der Fall ist. Wenn der Ausguss nicht innerhalb von ±0,3 mm konzentrisch gehalten wird und das Drehmoment nicht gegen einen unterstützten Hals gemessen wird, versenden Sie Beutel, die undicht sind, oder Kappen, die sich im Karton lösen, und der Defekt wird erst sichtbar, wenn der Händler sich beschwert.
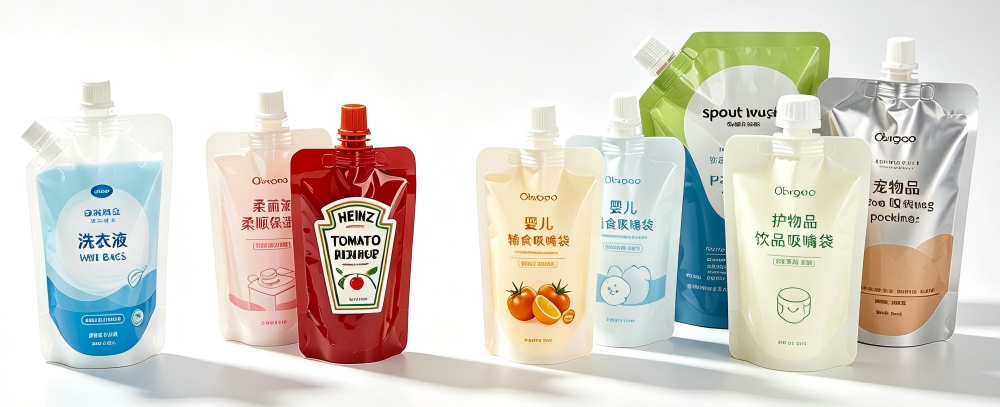
Tüllenbeutel Verpackungsmaschine
Der Ausgussbeutel konkurriert mit zwei Alternativen im gleichen Regal. In der Tabelle sind die technischen Kompromisse aufgeführt, nach denen ich Käufer berate.
| Parameter | Vorgefertigter Ausgussbeutel | Form-Fill-Seal-Auslauf | Starre Flasche |
|---|---|---|---|
| Drehmoment der Kappe (in-lbs) | 8–12 | 6–10 | 12–18 |
| Auslauf-Außendurchmesserbereich (mm) | 8–22 | 10–16 | 20–38 |
| Geschwindigkeit (Beutel/Min.) | 30–70 | 25–55 | 80–200 |
| Haltbarkeit (Monat) | 18–24 | 12–18 | 24–36 |
| Materialkosten/Einheit | 0,06–0,11 USD | 0,04–0,07 USD | 0,09–0,16 USD |
Die starre Flasche gewinnt an Drehmomentspielraum und Haltbarkeit, verliert aber an Tragbarkeit und Harzkosten pro ml. Der vorgefertigte Ausgussbeutel ist der Standard für Pharma-Einzeldosis- und pädiatrische Formate, da der Ausguss am Konverter mit Ultraschall an die Folie geschweißt wird, was eine Verbindung ergibt, die ich bei 35–45 N Schälkraft messe – deutlich über der 25 N-Untergrenze. Form-Fill-Seal-Auslauflinien sind pro Einheit günstiger, der Inline-Auslaufeinsatz ist jedoch die am wenigsten zu validierende Station.
Drehmoment ist der Parameter, nach dem Prüfer namentlich fragen. Ich gebe es als Verteilung und nicht als Sollwert an, da ein enger Cpk die Inspektion übersteht.
| Zustand | Mittleres Drehmoment (in-lbs) | σ | Leckdurchlauf % |
|---|---|---|---|
| Keine Nackenstütze, Kupplungskappe | 9.4 | 2.8 | 96.8 |
| Halshülse, Servo 11 in-lbs | 11.0 | 0.4 | 99.7 |
| Inline-Drehmomentüberprüfung + -ablehnung | 11.0 | 0.3 | 99.9 |
Das 2,8 in-lbs große Sigma des Kupplungsverschließers kommt von der Tasche, die das Reaktionsmoment aufnimmt – die Folie dehnt sich, die Tülle dreht sich zurück und das aufgebrachte Drehmoment wird niedrig angezeigt, während die Kappe sitzt. Eine Nackenstützhülle verwandelt den weichen Beutel in eine lokal starre Struktur, sodass der Servo eine echte Reaktion erfährt. Ich überprüfe das Drehmoment mit einem zerstörungsfreien Inline-Wandler bei 100 % der Einheiten über 10 ml; Darunter ist eine Prüfstichprobe von 1 zu 20 der Kompromiss, den die meisten QA-Teams akzeptieren.
| Auslauf-Außendurchmesser (mm) | Ausrichtungstoleranz (mm) | Cross-Thread-Rate |
|---|---|---|
| 8 | ±0.2 | 0.9% |
| 13 | ±0.3 | 0.4% |
| 22 | ±0.5 | 0.2% |
Kleinere Tüllen sind weniger fehlerverzeihend: Bei einem Außendurchmesser von 8 mm ist ein Zentrierfenster von ±0,2 mm eng, und ein abgenutzter Pick-and-Place-Greifer erhöht die Quergewinderate auf über 1 %. Für jeden Auslauf unter 10 mm spezifiziere ich einen optisch ausgerichteten Bestückkopf mit einem 0,1-mm-Encoder auf dem Drehindex.
Ausgussbeutel für Pharmazeutika unterliegen den Vorschriften für Verpackungsmaterial und Primärbehälter. Bei der regionalen Aufteilung geht es hauptsächlich darum, wie viele der Schweiß- und Drehmomentdaten die Behörde in der Datei haben möchte.
In Anhang 1 wird erwartet, dass die Spout-Folien-Schweißnaht als kritische Dichtung behandelt wird; Die Qualifikation muss die Schweißnahtfestigkeit bei Nenngeschwindigkeit belegen und eine Methode zur Dichtheitsprüfung beinhalten (die von mir verwendete Methode ist der Vakuumabfall gemäß ASTM F2338). EU-Käufer erwarten außerdem eine Angleichung an ISO 15378 für das primäre Verpackungsmaterial und eine Stabilitätsstudie, die beweist, dass die Kompression der Kappeneinlage über einen Zeitraum von 24 Monaten nicht über die Drehmomentuntergrenze hinaus nachlässt.
§211.94 über Ausrüstung und §211.122 über Containerverschluss sind die relevanten Klauseln. Der Deckel muss die Unversehrtheit des Behälterverschlusses nachweisen – ich führe CCI durch, indem ich den Farbstoffeintrag bei 0,5 % der Probe plus Drehmomentprüfung durchführe. FDA-Prüfer haben speziell nach der Begründung des Drehmomentsollwerts gefragt, der mit den Entspannungsdaten der Auskleidung verknüpft ist. Dokumentieren Sie daher die 10-Jahres-Kriechkurve und nicht nur den Anfangswert.
Dies ist der Standard für Primärverpackungsmaterialien, der auf ISO 9001 mit GMP-Zusätzen aufbaut. Bei Ausgussbeuteln regelt es die Kontrolle des Verarbeiters über den Ausgussschweißprozess und die Rückverfolgbarkeit der Foliencharge. Ich verlange, dass Konverter über ISO 15378 verfügen, bevor sie einen Beutel qualifizieren. Meiner Erfahrung nach beseitigt es etwa 60 % der eingehenden Materialabweichungen.
Die indonesische BPOM und die thailändische FDA akzeptieren ISO 15378, möchten jedoch, dass die Abschnitte zu Drehmoment und Schweißspezifikationen übersetzt werden. Luftfeuchtigkeit ist der praktische Feind – bei 70 % relativer Luftfeuchtigkeit komprimiert sich die Kappenauskleidung (EVA-Schaum) schneller, daher reduziere ich das Drehmomentuntergrenze für SEA-Dossiers um 1 in-lb.
Die saudische SFDA und das MOHAP der Vereinigten Arabischen Emirate erwarten einen Nachweis der Integrität des Behälterverschlusses und einen Drehmomentsollwert, der in der Produktregistrierung aufgezeichnet wird. Eine Golfumgebung mit 45–60 % relativer Luftfeuchtigkeit plus 40 °C Lagerung während des Transports bedeutet, dass ich die Auskleidung 90 Tage lang bei 40 °C/75 % rel. Luftfeuchtigkeit bewerte, bevor ich den Drehmomentwert als stabil akzeptiere.
Standort: Stuttgart, Deutschland.
Produkt: Vitamin-D3-Tropfen für Kinder, 15-ml-Tülle, 8-mm-Tülle.
Problem: Versagen der Verschlüsse bei 3,2 % – Verschlüsse lösten sich im Karton und ein Teil leckte während der Lagerhaltung bei 30 °C.
Grundursache: Ein auf 11 in-lbs eingestellter Kupplungsverschließer brachte nur etwa 7 in-lbs an, da der flexible Beutel das Reaktionsmoment absorbierte; Das Drehmoment-Sigma betrug 2,6 in-lbs und viele Kappen befanden sich unterhalb der 8 in-lbs-Untergrenze.
Fix: An der Verschlussstation wurde eine starre Halsstützhülse im Inneren des Beutels hinzugefügt, auf einen Servo-Verschließer umgestellt, der 11 ±0,4 in-lbs hält, und eine 100-prozentige Inline-Drehmomentüberprüfung mit automatischer Abweisung bei ±1,5 in-lbs installiert.
Ergebnis: Der Deckelversagen sank auf 0,3 %, das Drehmoment-Sigma betrug 0,3 in-lbs, und das EU-GMP-Anhang-1-Dossier wurde mit Schweiß- und Drehmoment-Cpk-Werten von jeweils über 1,33 bestanden.
Standort: Dubai, Vereinigte Arabische Emirate.
Produkt: Nutrazeutisches Elektrolytgetränk, 250-ml-Ausgussbeutel, 16-mm-Ausguss.
Problem: Dichtungslecks treten im Sommer bei 4,1 % auf, wobei die Ausfallhäufigkeit nach 6 Wochen Transportlagerung bei 40 °C und 55 % relativer Luftfeuchtigkeit auftritt.
Grundursache: Die Ausguss-Folien-Schweißnaht wurde nur bei 23 °C / 50 % relativer Luftfeuchtigkeit qualifiziert; Bei Golfbedingungen entspannte sich das Laminat und ein 0,4 mm starker ungeschweißter Lichtbogen öffnete sich an der Auslaufbasis.
Fix: Neuqualifizierung der Ultraschallschweißung bei 40 °C / 55 % relativer Luftfeuchtigkeit, Hinzufügung einer erzwungenen Änderung der Hornlebensdauer bei 200.000 Zyklen und einer 1:50-Vakuumabfallprüfung in der Schweißzone.
Ergebnis: Die Leckrate sank auf 0,4 %, und die MOHAP-Registrierungsdatei wurde einschließlich der feuchtigkeitskonditionierten Schweißdaten bestanden.
F1: Welche Auslaufgröße sollte ich angeben?
A: Für pädiatrische und Einzeldosis-Arzneimittel ist ein Außendurchmesser von 8–13 mm Standard; 22 mm eignen sich für Ernährungs- und Haushaltsmengen für Erwachsene. Unter 10 mm liegt das Budget für eine bildgesteuerte Platzierung vor – das Ausrichtungsfenster ist unerbittlich.
F2: Wie validiere ich das Kappendrehmoment?
A: Stellen Sie den Servo auf den Zielwert ein, messen Sie 100 % Inline über 10 ml (Prüfung 1-in-20 unten) und weisen Sie einen Cpk ≥ 1,33 für die Drehmomentverteilung nach. Binden Sie den Sollwert an eine 90-tägige Liner-Relaxationsstudie bei der ungünstigsten Lagertemperatur.
F3: Welches Beutelmaterial hält dem Golfklima stand?
A: Ein PET 12 / Al 9 / PE 60-Laminat mit einer EVA- oder folienkaschierten Kappenauskleidung. Qualifizieren Sie die Schweißung bei 40 °C / 55 % relativer Luftfeuchtigkeit, andernfalls wird die SFDA/MOHAP-Datei zurückgesendet.
F4: Kann ich die Füllgenauigkeit bei kleinen Volumina erreichen?
A: Ja – eine Tauchfülldüse mit Massenflusskontrolle hält ±0,5 % bei einer 15-ml-Dosis. Das eigentliche Risiko besteht darin, dass Tropfen aus der Düse das Gewinde des Auslaufs benetzen. Eine 20-ms-Rücksaugung und ein Luftwischen lösen das Problem.
F5: Vorgefertigter oder Form-Füll-Siegel-Auslauf?
A: Vorgefertigt für Pharmamengen unter 70/min und wenn die Konverterschweißung (35–45 N Schälkraft) bevorzugt wird; FFS für höhere Volumina und geringere Stückkosten, wobei eine strengere Inline-Insertionsvalidierung möglich ist.
F6: Welche Drehmomentuntergrenze akzeptieren Prüfer?
A: Es gibt keine universelle Zahl; Ich halte mindestens 8 in-lbs für einen 8–13-mm-Pharma-Auslauf, dargestellt als Verteilung, nicht als einzelner Sollwert. Dokumentieren Sie die Gründe für das Kriechen der Auskleidung hinter dem Boden.
Geschrieben von Helen Xu | Chefingenieur für industrielle Anwendungen
Helen Sein Schwerpunkt liegt auf der Bereitstellung maßgeschneiderter Verpackungs- und Abfülllösungen für die Pharma-, Lebensmittel- und Chemieindustrie. Er verfügt über umfassendes praktisches Fachwissen in den Bereichen GMP-Konformität, ISO 9001-Qualitätsmanagementstandards und schlüsselfertige Integration großer Abfüll- und Verpackungsproduktionslinien.
Schicken Sie uns eine E-Mail
Chat With Us
