
-
E-Mail
-
WhatsApp und WeChat
WhatsApp und WeChat
 Blisterverpackungslinie
 Automatische Zählmaschine
 Flüssigkeitsfüllmaschinenlinie
 Pulverfüllmaschinenlinie
 Granulatfüllmaschinenlinie
 Beutelpackmaschine
+86 151 6187 8967
Ausgussbeutelfüllung
Bei einer Auslaufbeutellinie treten die meisten Lecks und Ausfallzeiten an der Halterung auf, nicht im Beutelkörper. Ich habe so viele Wochen damit verbracht, Teams bei der Inbetriebnahme zu beobachten, die einem Füllproblem nachgingen, bei dem es sich um einen Schweißkanal am Auslaufflansch oder um eine Kappe handelte, die einen halben Gewindegang hoch saß, sodass ich jetzt jede Prüfung am Auslauf beginne und nach außen arbeite. Das Laminat ist eine ausgereifte, gut kontrollierte Eingabe. Der Ausguss, die Schweißnaht, die ihn hält, und die Kappe, die ihn verschließt, befinden sich dort, wo das Prozessfenster am engsten ist und wo eine Änderung der Verweildauer um 0,3 Sekunden drei Tage später leise zu einer Leckrate von 1 % führt.
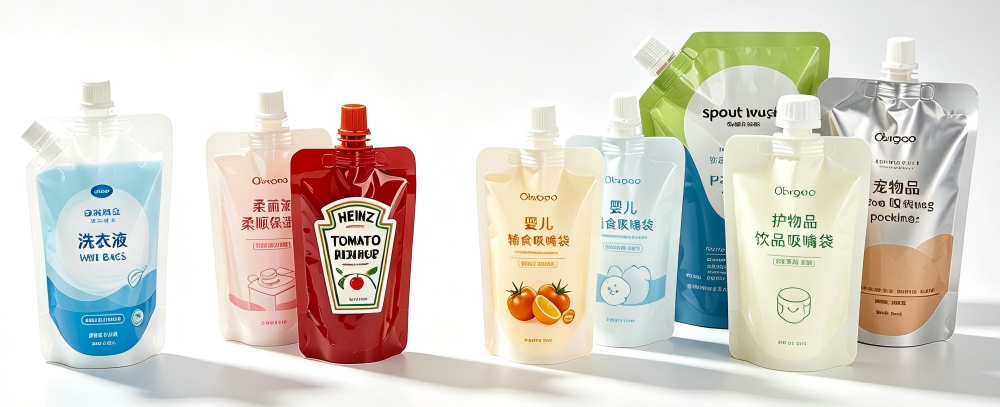
Ausgussbeutelfüllung
Ein vorgeformter Beutel wird mit bereits eingeschweißtem Zubehör geliefert, oder die Maschine fügt ihn ein und verschweißt ihn direkt. Wie dem auch sei, vier Wahlmöglichkeiten treiben alles stromabwärts.
| Element | Optionen | Was es auf der Linie ändert |
|---|---|---|
| Position | Eckauslauf im 45°-Winkel oder oberer Auslauf mittig oder versetzt | Eckausläufe gießen besser und passen zu Standformaten; Top-Ausgießer nehmen breitere Kappen und Sportverschlüsse auf und laufen schneller |
| Material des Auslaufkörpers | HDPE oder PP-Homopolymer oder Random-Copolymer | HDPE dichtet bei niedrigeren Temperaturen ab und eignet sich für Mono-PE; PP übersteht die Heißabfüllung und Retorte und verankert Mono-PP |
| Kappentyp | Schraube, Sport-Push-Pull, Strohhalm-Piercing, Originalitätsring, kindersicher | Kappenhöhe und -geometrie bestimmen Spannfutter, Schüssel und Rutsche; Kindersichere Konstruktionen erfordern ein viel engeres Drehmomentfenster |
| Schweißmethode | Impuls, Ultraschall oder kontinuierliche Wärme | Thermal bietet das breiteste Fenster auf dicken Laminaten; Ultraschall ist schnell und sauber, verzeiht jedoch keine Filmschwankungen |
Die Siegelschicht muss zum Ausgießermaterial passen, sonst entsteht nie eine homogene Schweißnaht: eine PP-Siegelschicht für PP-Ausgießer, eine PE-Siegelschicht für HDPE. Beim thermischen Schweißen arbeite ich bei etwa 150–185 °C an der Backe, 0,5–1,2 Sekunden Verweilzeit und 0,2–0,5 MPa Backendruck und validiere die Schweißung dann durch Abziehen und Bersten statt durch Augenmaß. Der Geometriepunkt, der Leute auffällt, ist der Flanschradius. Die Schweißnaht muss den Übergang zwischen Flachfolie und gebogenem Ausgussflansch überbrücken, und genau dort entsteht ein Kanalleck. Wenn sich Lecks an zwei symmetrischen Punkten am Auslauf häufen, überprüfe ich die Backenparallelität und die Flanschradien, bevor ich die Temperatur berühre.
Die Viskosität legt den Füller, das Ventil und die Düse fest und sie ändert sich mit der Temperatur, daher frage ich nach dem Wert bei Fülltemperatur und nicht bei Umgebungstemperatur.
| Produktklasse | Viskosität bei Fülltemp | Füller | Achtung |
|---|---|---|---|
| Säfte, wasserähnliche Getränke, Konzentrate | 1–50 mPa·s | Massendurchflussmesser oder Servokolben | Schäumend; Verwenden Sie eine Düse von unten nach oben und eine Entschäumungspause |
| Speiseöl, Flüssigwaschmittel, Shampoo-Nachfüllung | 50–800 mPa·s | Servokolben- oder Zahnradpumpe | Tensidschaum benötigt eine Rücksaugsperre, sonst wird der Kappensitz verunreinigt |
| Dattelsirup, Honig, Kondensmilch | 1.000–12.000 mPa·s | Servokolben, Manteltrichter bei 40–60 °C | Fadenziehen an der Düse; Temperaturdrift übertrifft Kolbentoleranz |
| Paste, Tomatenkonzentrat, Püree | 10.000–50.000 mPa·s | Kolben mit großem Durchgang und Drehventil | Luftporen führen zu Schwankungen im Luftraum und zu falschen Leckagewerten |
| Fasern oder Partikel | Eines der oben genannten | Kolben mit Zellenradschleuse, Öffnung mindestens 3× des größten Partikels | Ein Partikel, das sich im Gewinde- oder Schweißbereich verfängt, ist ein garantiertes Leck |
Als nächstes kommt der thermische Prozess, der das Laminat fixiert. Die Heißabfüllung bei 85–92 °C mit einem Halte- und Kühltunnel eignet sich für Strukturen auf PET/PE- oder PP-Basis und sorgt für eine Haltbarkeitsdauer bei Umgebungstemperatur für Produkte mit hohem Säuregehalt. Eine Retorte bei etwa 121 °C erfordert eine PP-Außen- und Versiegelungsschicht, normalerweise mit einer Aluminiumfolienbarriere, und die Struktur muss den Druckunterschied überstehen, ohne zu delaminieren. Das aseptische Abfüllen in einen vorsterilisierten Beutel ist wiederum eine andere Maschinenklasse: steriler Produktweg, Beutelsterilisation und eine kontrollierte Umgebung rund um das Befüllen und Verschließen.
Das Drehmoment ist der Grund für die meisten Beschwerden über Auslaufbeutel. Das Abziehdrehmoment lässt nach: Eine bei 1,6 N·m angebrachte Kappe zeigt üblicherweise nach 24 Stunden einen 20–35 % niedrigeren Wert an, wenn das Material kriecht. Deshalb gebe ich ein Anwendungsfenster und ein minimales Abziehdrehmoment an, das nach 24 Stunden und erneut am Ende der Haltbarkeitsdauer gemessen wird.
| Ausguss-/Kappendurchmesser | Anwendungsdrehmoment | Min. Entfernung nach 24 Stunden | Überwachung |
|---|---|---|---|
| 8–10 mm Strohhalmauslauf | 0,4–0,7 N·m | 0,25 N·m | Servokopf, 100 % Drehmomenterfassung |
| 16 mm Standard-Schraubauslauf | 1,2–1,8 N·m | 0,80 N·m | Überprüfen Sie das Drehmoment und die Kappenhöhe auf Quereinfädeln |
| 22 mm Sport-Push-Pull | 1,8–2,6 N·m | 1,00 N·m | Drehmoment plus Sicht auf das Tamperband |
| 28–33 mm breite Öffnung oder kindersicher | 2,2–3,4 N·m | 1,40 N·m | Drehmoment, Bandintegrität, Höhenprüfung zum Nachweis des Sitzes |
Überkreuztes Einfädeln ist der Fehler, dem ich am meisten nachgehe, weil eine Kappe, die schräg aufgesetzt wird, eine Drehmomentprüfung besteht und trotzdem undicht ist. Um es zu erfassen, sind zwei Signale erforderlich, nicht eines: gemessenes Drehmoment plus Kappenhöhe oder Kappen-zu-Schulter-Abstand. Alles, was sich außerhalb des Fensters befindet, wird aussortiert und gezählt, da eine steigende Querfadenrate in der Regel auf einen verschlissenen Auswurfkanal oder eine überfüllte Auslaufschale hinweist.
Der Vakuumabfall ist das Arbeitstier: Zeichnen Sie eine Differenz, typischerweise 250–450 mbar, je nach Beutelgröße und Kopfraum, halten Sie sie und messen Sie den Anstieg. Ein gut eingestelltes System findet zuverlässig Fehler im Bereich von 20–30 µm. Der Druckabfall eignet sich für steifere Formate. Offline verwende ich die Dichtungsfestigkeit gemäß ASTM F88, die Innendruckbeständigkeit gemäß ASTM F1140 und die Blasenemission gemäß ASTM D3078, um ein vermutetes Leck zu lokalisieren. Inline spezifiziere ich einen Vakuumabfall von 100 % für retortenbehandelte oder aseptische Produkte und eine AQL-Probenahme gemäß ISO 2859-1 für heiß abgefüllte Arbeiten bei Umgebungstemperatur.
Recyclingfähigkeit hat sich in Europa von einer Marketinglinie zu einer Einkaufsanforderung entwickelt. Die traditionelle mehrschichtige Aluminiumstruktur bietet eine ausgezeichnete Barriere, eignet sich aber schlecht für aktuelle Recyclingströme. Daher spezifizieren die meisten Anfragen, die ich jetzt bearbeite, ein Monomaterial: ein vollständig aus PP bestehender Beutel mit PP-Tülle und -Kappe oder vollständig aus PE mit einer HDPE-Tülle, wobei eine dünne Barrierebeschichtung anstelle von Folie verwendet wird. Die technischen Kosten sind real. Das Versiegelungsfenster wird enger und die Übertragungsraten sind schlechter als bei Folie, daher muss die Haltbarkeitsdauer erneut validiert und nicht angenommen werden. Durch die Verordnung über Verpackungen und Verpackungsabfälle haben auch recycelte Inhalte und das Anbringen von Verschlüssen einen höheren Stellenwert, und ich erwarte nun, dass bei jedem Trinkbeutel im Getränkeformat die Frage nach dem angebundenen Verschluss gestellt wird, auch wenn die Anforderung speziell für PET-Flaschen formuliert wurde.
Eine rotierende vorgeformte Maschine führt eine feste Reihenfolge aus: Beutelmagazin und -aufnahme, Kodierung, Öffnen des Beutels, optionales Einsetzen und Schweißen des Inline-Ausgusses, Befüllen, Headspace-Spülung oder Stickstoffdosierung, Aufsetzen und Verschließen der Kappe, Überprüfung des Drehmoments und dann Entleerung. Die Einzelabfüllung bei 200–500 ml-Formaten erfolgt mit ca. 40–80 Beuteln pro Minute; Bei der Doppelbefüllung werden kleine Volumina von 80–140 pro Minute benötigt. 1-Liter-Formate pendeln sich aufgrund der Füll- und Absetzzeit und nicht aufgrund der Maschinengeschwindigkeit auf 25–40 pro Minute ein.
CIP ist wichtiger als Käufer erwarten. Ein Produktweg, der nicht CIP-fähig ist, kostet eine Stunde pro Tag für die Zerlegung und wird nicht einem Hygieneaudit unterzogen. Ich fordere einen vollständig entleerbaren Weg ohne Toträume, einen Rücklaufkreislauf mit einer Geschwindigkeit von 1,5–2,0 m/s und einen validierten Zyklus mit 1,5–2 % Lauge bei 70–80 °C, gefolgt von einem Säureschritt und einer letzten Spülung. Wechselteile pro Beutelgröße sind die wiederkehrenden Kosten, die niemand einkalkulieren möchte: Magazin, Greiferset, Fülldüse sowie ein Schüssel-, Rutschen- und Spannfutterset auf der Ausgussseite. Kaufen Sie zwei Sets für das Volumenformat.
Ein Verpacker, der Dattelsirup in 500-ml- und 1-Liter-Standbodenbeutel mit 16-mm-Eckauslauf und manipulationssicherem Schraubverschluss abfüllt und dabei 60 Beutel pro Minute im 500-ml-Format erreichen soll, rief uns bei 46 Beuteln pro Minute und einer Leckrate von 1,4 % an. Die Viskosität betrug etwa 4.500 mPa·s bei 45 °C und die Anlage füllte sich heiß bei 78 °C. Was zuerst scheiterte, war die Kappenseite: Bei einer Umgebungstemperatur von 44 °C kühlte der Sirup zwischen den Zyklen an der Düse ab, zog sich auf und hinterließ einen Film auf dem Ausgussgewinde und der Dichtfläche, so dass die Kappen über Kreuz aufgeschraubt und hoch aufgesetzt wurden. Darüber hinaus hatte die Passschweißnaht nur eine kurze Haltezeit, und drei Tage nach dem Füllen traten an zwei symmetrischen Punkten der Flanschradien Undichtigkeiten auf.
Vier Änderungen in der Reihenfolge ihrer Wirkung. Ein ummantelter Trichter und ein beheizter Produktweg hielten den Sirup bei 55 °C bis zur Düse, und der Kolben erhielt eine Rücksaugunterbrechung, die das Aufziehen beendete. Die Schweißverweildauer stieg von 0,6 auf 0,9 Sekunden bei etwas höherem Backendruck und die Backen wurden wieder parallelisiert. Die Kappenhandhabung wurde um eine neue Rutsche und einen Servokopf mit Drehmomenterfassung sowie einer Kappenhöhenkontrolle herum umgebaut. Schließlich erfolgte vor der Entladung ein Vakuumabfall von 100 % bei 350 mbar. Über vier Wochen: Die Leckrate sank von 1,4 % auf 0,12 %, die Geschwindigkeit stieg von 46 auf 62 Beutel pro Minute, die kappenbedingten Ausfälle sanken von etwa 18 pro Schicht auf 2 und die OEE stieg von 54 % auf 71 %. Das Werk benötigte außerdem gekühltes Wasser für die Schweißnahtkühlung und gedrosselte Antriebe im Schaltschrank, was bei Gulf-Umgebungen Standard ist, aber in der ursprünglichen Spezifikation fehlte. Ein südostasiatischer Nachfüllpacker für Flüssigwaschmittel auf derselben Plattform zeigte das gleiche Muster in einer anderen Reihenfolge: zuerst Schaumbildung, dann Verunreinigung des Kappensitzes, dann Drehmoment.
Kann eine Maschine sowohl wasserdünnen Saft als auch eine dicke Paste abfüllen?
Der Kolben kann einen weiten Bereich abdecken, Düse, Ventil und Trichter sind jedoch produktspezifisch. Planen Sie einen Satz Wechselteile pro Viskositätsklasse ein und rechnen Sie mit 40–60 % der Saftgeschwindigkeit der Paste.
Heißabfüllung, Pasteurisierung oder Retorte: Wie wähle ich?
Beginnen Sie mit dem pH-Wert des Produkts und der erforderlichen Haltbarkeit. Der kostengünstigste Weg sind Produkte mit hohem Säuregehalt bei Heißabfülltemperatur mit Warmhalte- und Kühltunnel. Produkte mit niedrigem Säuregehalt benötigen eine Retorte bei etwa 121 °C oder eine aseptische Abfüllung, und beides verändert das Laminat und die Maschinenklasse.
Welches Drehmoment soll ich angeben?
Ein Anwendungsfenster plus ein minimales Entfernungsdrehmoment nach 24 Stunden, wie oben aufgeführt. Wenn ein Lieferant nur einen Anwendungswert angibt, fragen Sie nach, wie das Ausziehdrehmoment nach einem Tag und am Ende der Haltbarkeitsdauer aussieht.
Wie prüfe ich auf Lecks, ohne die Leitung zu verlangsamen?
Der Inline-Vakuumzerfall bei 250–450 mbar läuft bei voller Liniengeschwindigkeit und findet Fehler im Bereich von 20–30 µm. Verwenden Sie Blasentests offline, um zu diagnostizieren, wo sich ein Leck befindet, und nicht, um die Produktion zu überprüfen.
Ist ein Monomaterialbeutel den Nachteil der Barriere wert?
Für den EU-Einzelhandel ist dies zunehmend nicht optional. Budget für die erneute Validierung der Haltbarkeitsdauer, da die Übertragungsraten schlechter sind als bei der Folienstruktur, die Sie ersetzen, und geben Sie Voll-PP oder Voll-PE an, einschließlich Ausguss und Kappe, nicht nur die Folie.
Welche Nebenkosten sollte ich einplanen?
Druckluft mit 6 bar, gekühltes Wasser in heißen Klimazonen, dreiphasiger Strom nach lokalem Standard und ein CIP-Set mit Laugen- und Säuredosierung. Sofern nicht anders angegeben, gehen wir im gesamten Golfgebiet und in weiten Teilen Südostasiens von 220–240 V bei 50 Hz und einer Umgebungstemperatur von 40–45 °C aus.
Geschrieben von Helen Xu | Chefingenieur für industrielle Anwendungen
Helen Sein Schwerpunkt liegt auf der Bereitstellung maßgeschneiderter Verpackungs- und Abfülllösungen für die Pharma-, Lebensmittel- und Chemieindustrie. Er verfügt über umfassendes praktisches Fachwissen in den Bereichen GMP-Konformität, ISO 9001-Qualitätsmanagementstandards und schlüsselfertige Integration großer Abfüll- und Verpackungsproduktionslinien.
Schicken Sie uns eine E-Mail
Chat With Us
