
-
E-Mail
-
WhatsApp und WeChat
WhatsApp und WeChat
 Blisterverpackungslinie
 Automatische Zählmaschine
 Flüssigkeitsfüllmaschinenlinie
 Pulverfüllmaschinenlinie
 Granulatfüllmaschinenlinie
 Beutelpackmaschine
+86 151 6187 8967
Medizin-Blisterverpackungsmaschine
Probleme mit der Blisterqualität sind fast immer ein Temperatur-, Verweil- oder Druckfensterproblem oder eine Materialinkongruenz; Das Typenschild entscheidet weit weniger, als Käufer erwarten. Eine von einem Markenhersteller gekaufte Medikamenten-Blisterverpackungsmaschine bietet Ihnen immer noch ein Fenster, das Sie finden, prüfen und erneut prüfen müssen. Ich habe bei der Inbetriebnahme mehr Stunden damit verbracht, ein verloren gegangenes Dichtungsfenster an einer zwei Jahre alten Maschine wiederherzustellen, als eines zu reparieren. Dieses Stück folgt der Reihenfolge, in der ich vor Ort arbeite: Material, Formen, Fenster verschließen, Inspektion, Umrüstung, Papierkram.
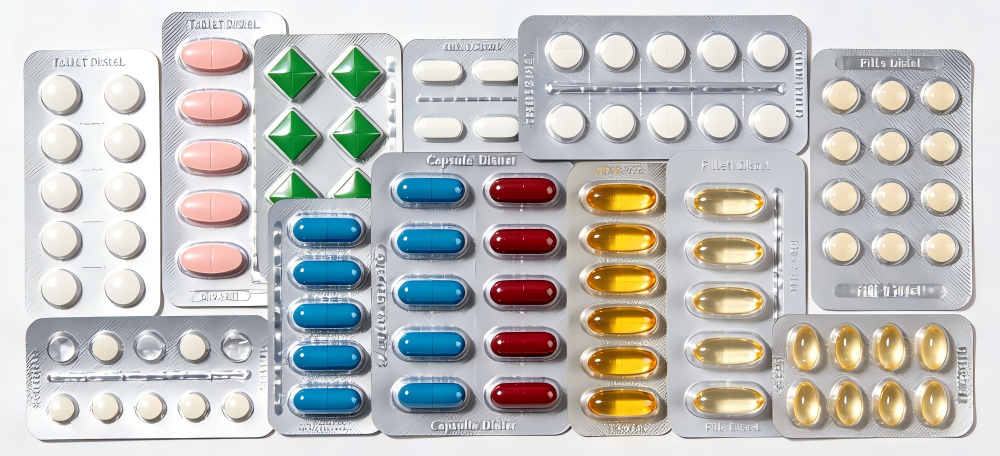
Medizin-Blisterverpackungsmaschine
Legen Sie das Material in das URS einer Blisterverpackungsmaschine für Medikamente, bevor Sie über die Geschwindigkeit streiten. Jede Entscheidung beginnt mit der Ziehtiefe, denn die Tiefe bestimmt die Umformmethode, die Methode bestimmt die Zykluszeit und die Zykluszeit entscheidet darüber, wie viele Maschinen Sie benötigen. Beim Thermoformen wird eine PVC- oder PVC/PVDC/ACLAR-Bahn erhitzt und mit Stopfenunterstützung und Druckluft in einen Hohlraum gezogen. Beim Kaltumformen wird ein OPA/AL/PVC-Laminat bei Raumtemperatur in eine Matrize gepresst; Das Aluminium verfestigt sich eher, als dass es weich wird.
| Attribut | Thermoformen (PVC / PVDC) | Kaltumformung (OPA 25 / AL 45 / PVC 60) |
|---|---|---|
| Tiefe zeichnen | 8–14 mm Standard; 18 mm mit Steckhilfe und ausgedünnten Ecken | 4–7 mm; Das Lochlochrisiko steigt auf über 8 mm |
| Zyklen/min bei 250 mm Index | 25–45 | 10–18 |
| Webkosten pro Blister | 0,008–0,013 US-Dollar PVC; 0,018–0,030 US-Dollar bei 60 g/m² PVDC | 0,09–0,16 US-Dollar |
| Eckzustand | 55–70 % der Flachdicke | keine Schmelzverdünnung; Folienverdünnung ist der Leckpfad |
| Lichtschutz | keine | insgesamt |
Zwei Prüfungen führe ich jetzt im URS-Stadium durch, da beide bei SAT für meine Projekte angekommen sind. Kaltgeformte Kavitäten benötigen für die gleiche Tablette ungefähr den doppelten Abstand, daher ist ein Alu-Alu-Blister mit zehn Kavitäten breiter als ein PVC-Blister mit zehn Kavitäten und passt möglicherweise nicht in den Kartoniereimer, den Sie bereits besitzen. Und eine für PVC ausgelegte Maschine hält ihrem Typenschild bei der Kaltformung nicht stand, da sich die Versiegelungsdauer etwa verdoppelt. Planen Sie eine Geschwindigkeitsstrafe von etwa einem Drittel ein.
Übertragungsdaten sind die einzig ehrliche Möglichkeit, zwischen Laminaten zu wählen, und die Testbedingungen sind genauso wichtig wie die Zahl. Die folgenden Werte sind typische Branchenwerte bei 38 °C/90 % relativer Luftfeuchtigkeit für Wasserdampf. Sauerstoff wird von Folienlieferanten häufig mit 23 °C/50 % relativer Luftfeuchtigkeit angegeben. Überprüfen Sie daher die Bedingungen, bevor Sie zwei Datenblätter vergleichen. Maßgebend für die Freigabe ist das Analysezertifikat Ihres Lieferanten, nicht diese Tabelle.
| Material | WVTR g/m²·Tag | OTR cm³/m²·Tag | Wo es keinen Sinn mehr ergibt |
|---|---|---|---|
| PVC 250 µm | 2.5–3.5 | 20–40 | Trockenes Produkt, gemäßigtes Klima |
| PVC/PVDC 60 g/m² | 0.25–0.45 | 0.6–1.5 | Die meisten festen Dosen aus der EU und Südostasien |
| PVC/PVDC 120 g/m² | 0.10–0.20 | 0.3–0.8 | Hygroskopische Tabletten, Zone IVa |
| PVC/PE/ACLAR (PCTFE) | 0.04–0.10 | 0.2–0.6 | Hohe Barriere ohne Aluminium, hält die Geschwindigkeit |
| Kaltgeformtes OPA/AL/PVC | 0,00 (unterhalb der Erkennung) | 0.00 | Zone IVb, lichtempfindlich, sprudelnd |
Zone IVb in der ICH-Stabilitätsmatrix beträgt 30 °C/75 % relative Luftfeuchtigkeit und ist für den Großteil der Golf- und Südostasienverbreitung verantwortlich. Echte Lagerhäuser übersteigen es; Ich habe im Sommer in einem nicht klimatisierten Gulf-Laden 43 °C gemessen.
Nehmen Sie einen 3 cm² großen Hohlraum auf 250 µm PVC mit 3,0 g/m²·Tag. Unter Testbedingungen nimmt es etwa 0,9 mg Wasser pro Tag auf. Vergleichen Sie dies mit dem Spielraum zwischen dem anfänglichen Wassergehalt Ihres Tablets und seinem Spezifikationsgrenzwert und reduzieren Sie dann die tatsächliche Lagertemperatur. Diese Summe, zehn Minuten der Zeit Ihrer Rezepturgruppe, eliminiert in der Regel einfaches PVC, bevor irgendjemand einen Preis für eine Maschine festlegt.
Beim Versiegeln schmilzt ein Heißsiegellack unter einer kalibrierten Backe zu einer geformten Bahn. Vier Variablen interagieren, und das Verschieben einer ohne die anderen ist der häufigste Inbetriebnahmefehler, den ich sehe.
Der standardmäßige Durchsteckdeckel besteht aus gehärtetem 20 µm Aluminium (8011 oder 8021) mit 4–8 g/m² Heißsiegellack. Weichgehärtete 25–30 µm starke Aluminium- oder Papier/PET-Laminate dienen als abziehbare Deckel, die mit einem Lack, der für die Faserabreißbarkeit ausgewählt wurde, kühler laufen. Ein kindersicherer Peel-Push-Deckel fügt eine PET-Folie hinzu und verschiebt das Fenster erneut. Wenn Sie den Deckellieferanten wechseln, wird das Fenster erneut geöffnet. Ein paar Grad Unterschied beim Beginn des Lackschmelzens haben mich zwei Versiegelungsversuche gekostet.
| Defekt | Höchstwahrscheinlich Ursache | Erster Check |
|---|---|---|
| Kanalleck an der Ecke | Kurze Einwirkzeit oder niedriger Druck für den Lack | Erhöhen Sie den Druck um 0,5 bar, bevor Sie die Temperatur erreichen |
| Erröten (weißer Schleier) | Temperatur hoch, Lack übergeschmolzen | Lassen Sie die Temperatur auf 8–10 °C sinken und prüfen Sie dann die Ebenheit der Platte |
| Deckelfalte | Die Backe schließt sich bei einer sich bewegenden Bahn oder die Platte ist nicht parallel | Parallelität an vier Ecken, Spannung abbauen |
| Fehlausrichtung des Drucks zur Kavität | Indexdrift oder unkompensierte Bahndehnung | Encoder-Kopplung, Druckwiederholungskompensation |
| Taschenüberbrückung | Zuführung überfüllt oder Entstauber umgangen | Füllstand im Magazin, nicht in der Kamera |
| Grat am Rand abschneiden | Stumpfe Matrize oder falscher Matrizenabstand | Untersuchen Sie die Matrize nach zwei Millionen Zyklen, nicht nach zwölf |
Kameras erledigen vier Aufgaben: Anwesenheit/Abwesenheit, zerbrochenes oder angeschlagenes Tablet, Farb- und Druckprüfung, Aussortierung auf Hohlraumebene. Die Empfindlichkeit kann in beide Richtungen falsch sein und nur eine Richtung wird budgetiert.
Auf einer 240-Blister-/Min.-Linie mit Blisterpackungen mit zehn Kavitäten führte die Verschärfung der Graustufentoleranz bei der Prüfung auf zerbrochene Tabletten von 12 auf 6 Stufen zu einer Erhöhung der Erkennungsrate von 98,7 % auf 99,4 % und einer Fehlausweisung von 0,35 % auf 3,1 %. Bei 2.400 Kavitäten pro Minute bedeutet das, dass pro Minute etwa 74 gute Kavitäten aussortiert werden, also fast 35.000 pro Schicht. Mit einem zweiten Kamerawinkel haben wir uns auf 9 Stufen festgelegt: Erkennung 99,2 %, Fehlausschleusungen 0,6 %. Bei einem falschen Ausschuss handelt es sich nicht um Ausschuss, sondern um die Zerstörung eines guten Produkts plus Abgleichspapiere.
Bei einem vollständigen Formatwechsel handelt es sich um einen Formwerkzeugsatz, eine Siegelplatte und Rändelung, ein Vorschubmagazin oder einen Bürstenkasten, Führungsschienen, eine Perforations- und Schneidmatrize, eine Druckdatei oder einen Zylinder sowie einen Kamera-Teaching. Zwei Techniker benötigen 90–150 Minuten. Ein Wechsel innerhalb derselben Werkzeugfamilie, derselben Kavitätsanordnung und einem anderen Tablett dauert 25–45 Minuten. Beide werden auf Werksböden gemessen; Broschüren zitieren den zweiten, als wäre es der erste.
Für einen CMO, der dreißig Formate pro Jahr betreibt, ist der Multiplikator das Argument. Dreißig mal zwei Stunden sind 60 Stunden Kapazität, was bei 240 Blister/Minute einer Kapazität von 860.000 Blister entspricht. Aus diesem Grund sollte eine Medikamenten-Blisterverpackungsmaschine für einen CMO eher an der Flexibilität der Zuführung und des Magazins als an der Höchstgeschwindigkeit beurteilt werden. Fragen Sie, wie viele Bürstenboxen und Magazineinsätze mit der Maschine geliefert werden, wie lange es dauert, bis ein Ersatzset ankommt und ob ein Einsatz für eine Kapsel und eine runde Tablette geeignet ist.
In einem Werk an der Golfküste, das eine hygroskopische Filmtablette für den inländischen und südostasiatischen Vertrieb verpackt, wurde PVC/PVDC 60 g/m² auf einer acht Jahre alten Flachplattenmaschine mit einer Leistung von 300 Blistern/Minute bei 220–240 V/50 Hz verarbeitet. Im Sommer erreichte die Halle 42 °C und der Kühlkreislauf des Standorts lag bei 31 °C, sodass die Plattentemperatur im Laufe der Schicht schwankte.
Vorher: Der Farbstoffeintrittstest an Proben mit 200 Taschen scheiterte bei 4,8 % der Taschen, fast alle an der Ecke, und die Linie lief mit 190 Blasen pro Minute, weil die Bediener sie verlangsamt hatten, um die Versiegelung aufrechtzuerhalten. Wir fügten einen speziellen Kühlwasserkreislauf bei 18 °C auf der Dichtungsplatte hinzu, erhöhten den Sollwert von 178 °C auf 196 °C mit einer gemessenen Spanne von ±2,5 °C, erhöhten die Verweilzeit von 0,45 s auf 0,70 s und den Druck von 3,2 bar auf 4,6 bar und brachten neue Rändelplatten an (die alten hatten elf Millionen Zyklen). Über drei aufeinanderfolgende Chargen hinweg: Farbeintrittsfehler 0,2 %, Vakuumzerfall-Ausschuss 0,4 %, anhaltende Geschwindigkeit zurück auf 260 Blasen/Minute. Neun Tage einschließlich der OQ-Wiederholung, weniger als ein Drittel einer neuen Maschine. Das Fenster war verloren gegangen, nicht die Maschine.
Ein EU-GMP-Standort erwartet, dass der Versiegelungsprozess qualifiziert ist, und Qualifizierung bedeutet ein dokumentiertes Parameterfenster und keinen Sollwert: ein niedriger, angestrebter und hoher Wert für Temperatur, Verweildauer und Druck, wobei das Produkt an den Fensterrändern versiegelt und auf Dichtheit geprüft wird, sodass das Fenster eher bewiesen als angenommen wird. Das unterliegt der Qualifizierung und Validierung und wird als IQ-, OQ- und PQ-Protokolle in englischer Sprache bereitgestellt. Bestätigen Sie, nach welchem GMP-Kapitel und Anhang Ihre QS-Gruppe Audits durchführt, bevor Sie die Protokollliste schreiben.
ISO 15378 regelt Primärverpackungsmaterialien und gilt daher für Ihren Film- und Folienlieferanten; Halten Sie ihr Zertifikat zusammen mit den Eingangskontrollprotokollen bereit. ISO 9001 deckt das Qualitätssystem des Geräteherstellers ab, und ISO 13485 ist die richtige Frage, ob die Maschine jemals ein Gerät oder ein Kombinationsprodukt betreiben wird. Für die Maschine fällt die CE-Konformität in der EU nun unter die Maschinenverordnung (EU) 2023/1230, während Großbritannien UKCA verlangt. Die Behörden am Golf und in Südostasien haben kein einziges gleichwertiges Prüfzeichen, daher liest der örtliche Inspektor das englische Dokumentationspaket plus IQ/OQ/PQ.
Eine Bestellzeile spart Argumente: Validierungsdokumente, elektrische Zeichnungen, Ersatzteilliste und ein vollständiges Software-Backup, auf Englisch und bearbeitbar, freigegeben vor der endgültigen Zahlung.
Kann eine Maschine sowohl PVC als auch kaltgeformtes Alu-Alu verarbeiten?
Mechanisch ja, mit anderer Formstation und Siegelphilosophie. Planen Sie eine Geschwindigkeitseinbuße von etwa 30–40 % bei der Kaltformung und eine separate Fenstervalidierung pro Material ein. Lassen Sie nicht zu, dass ein Angebot den Eindruck erweckt, es sei kostenlos.
Welche Dichtheitsprüfung gehört in die Spezifikation?
Farbstoffeinbruch für eine visuelle Gut/Schlecht-Prüfung einer Probe sowie eine deterministische Methode wie Vakuumzerfall, bei der Sie eine Trendzahl benötigen. Fügen Sie als preiswerten dritten Indikator die Schälfestigkeit an der Rändelung hinzu. Vereinbaren Sie vor der FAT Grenzwerte mit der Qualitätssicherung.
Woher wissen wir, dass das Zeitfenster im dritten Jahr noch gültig ist?
Protokollieren Sie die Plattentemperatur und den Backendruck pro Charge und testen Sie die Fensterkanten bei regelmäßigen Überprüfungen erneut. Steigt die Leckagerate über einen Zeitraum von drei Monaten an, bedeutet dies in der Regel, dass die Rändelung abgenutzt ist oder die Leistung einer Heizpatrone nachlässt.
Ist die Kaltumformung für Golfmärkte obligatorisch?
Nicht automatisch. Es kommt auf die Feuchtigkeits- und Lichtempfindlichkeit sowie auf Ihre Stabilitätsdaten an. Oftmals reicht PVC/PVDC mit hoher Barriere oder ein ACLAR-Laminat aus und läuft um ein Vielfaches schneller. Bestätigen Sie die Erwartungen mit Ihrem Regulatory-Affairs-Team.
Welche Versorgungsunternehmen geraten in heißen Regionen in Vergessenheit?
Gekühltes Wasser für die Dichtplatte, eine Druckluftreserve von 200–400 Nl/min an der Formstation, die auch einer Hitzewelle standhält, und die elektrischen Spezifikationen. EU 400 V/50 Hz und Gulf oder SEA 220–240 V/50 Hz sind beide einfach, wenn sie im Voraus angegeben werden; Für einen 220-V-/60-Hz-Standort sind Motoren und Antriebe erforderlich, die in der Bestellung angegeben sind.
Wie viele Ersatz-Wechselteilsätze sollten wir kaufen?
Ein vollständiger Satz pro Formatfamilie für ein Zweischichtwerk, plus ein zweiter Satz für alles mit einer Vorlaufzeit von mehr als acht Wochen. Rändelplatten sind Verschleißteile. Kaufen Sie zwei.
Geschrieben von Helen Xu | Chefingenieur für industrielle Anwendungen
Helen Sein Schwerpunkt liegt auf der Bereitstellung maßgeschneiderter Verpackungs- und Abfülllösungen für die Pharma-, Lebensmittel- und Chemieindustrie. Er verfügt über umfassendes praktisches Fachwissen in den Bereichen GMP-Konformität, ISO 9001-Qualitätsmanagementstandards und schlüsselfertige Integration großer Abfüll- und Verpackungsproduktionslinien.
Schicken Sie uns eine E-Mail
Chat With Us


