
-
E-Mail
-
WhatsApp und WeChat
WhatsApp und WeChat
 Blisterverpackungslinie
 Automatische Zählmaschine
 Flüssigkeitsfüllmaschinenlinie
 Pulverfüllmaschinenlinie
 Granulatfüllmaschinenlinie
 Beutelpackmaschine
+86 151 6187 8967
Masala Beutelverpackungsmaschine
Eine Masala-Beutelverpackungsmaschine in einem feuchten Markt versagt aufgrund von Zusammenbackungen, nicht aufgrund der Geschwindigkeit. Kurkuma- und Chilipulver entziehen der Luft über 60 % relative Luftfeuchtigkeit Feuchtigkeit und bilden Klumpen, die die Schnecke überbrücken und den Auslauf verstopfen. Ich habe in Dhaka eine 200-g-Standbeutellinie mit Kurkuma betrieben, wo der Ausschuss während des Monsuns 4 % betrug; eine entfeuchtete Zufuhr und ein Entgasungsventil brachten ihn auf 0,3 %. Wenn die Angabe Beutel pro Minute angibt und die Luftfeuchtigkeit außer Acht lässt, handelt es sich um eine Angabe für eine Wüste.
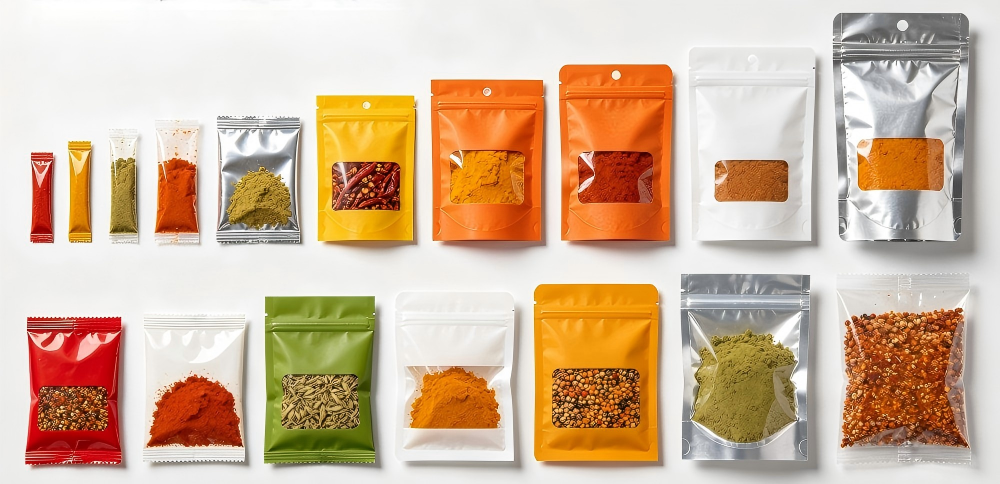
Masala Beutelverpackungsmaschine
Masala-Pulver sind hygroskopisch. Kurkuma speichert 8–10 % Feuchtigkeit bei 65 % relativer Luftfeuchtigkeit und steigt schnell darüber an; Chili- und Garam-Mischungen verhalten sich ähnlich. Die Feuchtigkeit bewirkt zweierlei: Sie lässt das Pulver an der Schnecken- und Trichterwand kleben und bildet Brücken zwischen den Partikeln, die zu Klumpen werden. Über 60 % relative Luftfeuchtigkeit verklumpt ein Standardfutter innerhalb einer Schicht; Die Klumpen verstopfen die Schnecke und den Auslauf und die Ausschussrate steigt. Die Ursache ist der Raum, nicht die Maschine – die Lösung liegt also in der Kontrolle der Umgebungsbedingungen an der Zufuhr und nicht in einem schnelleren Füller.
| Zimmer rechts | Kurkuma-Feuchtigkeitsgewinn | Anbackungsrückstand (Standardfutter) |
|---|---|---|
| 45% | Grundlinie | < 0.5% |
| 60% | + 1.5% | 1–2% |
| 75 % (Monsun) | + 3.5% | 3–5% |
| 85% | + 5% | > 6% |
Beim Einzelhandels-Masala überzeugt der Stand-Up-Doypack mit Reißverschluss im Regal und im Korb, erfordert aber eine saubere Füllöffnung und ein festes Produkt. Der Beutel ist geformt oder vorgefertigt; Vorgefertigte Beutel ermöglichen eine bessere Kontrolle auf einem feuchten Boden, da die Folie beim Formen nicht dem Raum ausgesetzt ist. Vor dem Befüllen muss der Reißverschluss aufgeblasen und der Beutel aufgeblasen werden, sonst landet das Produkt auf dem Reißverschluss und die Versiegelung versagt. Bei diesem Aufblasschritt verlieren feuchte Leitungen Beutel, wenn die Luft nicht trocken ist.
Ein Entgasungsventil lässt die beim Befüllen verdrängte Luft und eventuelle Restfeuchtigkeitsdämpfe ab und schützt so die Dichtung und das Produkt. Die Folie muss eine Feuchtigkeitsbarriere – eine metallisierte oder EVOH-Schicht – tragen, da der Beutel in einer feuchten Werkstatt steht. Ein einfacher OPP-Beutel leitet Feuchtigkeit und die Masala-Kuchen in der Packung auf das Regal. Das Ventil und die Barriere sind ein Paar; das eine ohne das andere scheitert.
Die Anlage betrieb einen 200-g-Kurkuma-Standbodenbeutel mit 45 Beuteln/Minute, einen vorgefertigten Doypack mit Reißverschluss, in einem Monsunraum mit 31 ± 3 °C und 78 % relativer Luftfeuchtigkeit. Die ursprüngliche Beschickung erfolgte über einen offenen Trichter mit einer Standardschnecke; Bei einer von 25 Füllungen waren die Auslauföffnungen durch Klumpen verstopft.
Wir haben ein entfeuchtetes Futtergehäuse hinzugefügt, das den Trichter auf einer relativen Luftfeuchtigkeit von 50 % hält, ein sanftes Rührwerk, um Brückenbildung zu verhindern, einen Trockenluftbeutel am Reißverschluss und eine metallisierte Barrierefolie mit einem Entgasungsventil. Der Anbackungsrückstand sank auf 0,3 %; Auslaufblockierung auf 0,1 %. Geschwindigkeit bei 45/min gehalten. Die Füllgeschwindigkeit hat sich nie verändert – die Umgebung schon.
| Parameter | Vorher | Nachher |
|---|---|---|
| Anbackungen ablehnen | 4% | 0.3% |
| Auslaufblock | 4% | 0.1% |
| Hopper rechts | 78% | 50% |
| Folie / Ventil | Einfaches OPP | Metallisiert + Entgasungsventil |
Lebensmittelkontakt gemäß EU 10/2011; CE-Kennzeichnung. Eine metallisierte Barriere mit Ventil muss Migration deklarieren. Für die Dosis gelten Durchschnittsmengenregeln.
FDA 21 CFR 110 für Lebensmittelkontakt; NIST-Handbuch 133 für Nettomenge. Reißverschluss- und Kindersicherungsfunktionen erhöhen die Validität für bestimmte Produkte.
Bangladesch und Indien (FSSAI) legen Lebensmittel- und Kennzeichnungsregeln fest; Halal deckt den muslimischen Markt in Indonesien und Malaysia ab. Feuchtigkeit ist die vorherrschende lokale Fehlerursache – sowohl Anbackungen als auch die Integrität der Dichtungen sind darauf zurückzuführen.
Saudi-SFDA- und GCC-Ankerkonformität; Halal (SASO/GSO) obligatorisch. Hitze und Feuchtigkeit in Küstenstädten am Golf machen Barriere und Ventil unumgänglich.
Luftfeuchtigkeit. Über 60 % relative Luftfeuchtigkeit zieht das Pulver Feuchtigkeit an und bildet Brücken. Eine entfeuchtete Beschickung bei 50 % relativer Luftfeuchtigkeit und eine Barrierefolie mit Ventil senkten die Verklumpungsrate der Dhaka-Linie von 4 % auf 0,3 %. Die Füllgeschwindigkeit war nie das Problem.
In einem feuchten Raum, ja – vorgefertigte Beutel vermeiden, dass die Folie beim Formen dem Raum ausgesetzt wird. Durch die Form-Füll-Versiegelung wird die Bahn der Monsunluft ausgesetzt und verklumpt schneller.
Für feuchte Lagerung und Haltbarkeit, ja. Es gibt verdrängte Luft und Dampf ab, sodass die Dichtung hält und das Produkt frei fließend bleibt. Auch eine Barrierefolie ohne Ventil belastet die Naht.
So trocken, dass am Reißverschluss keine Feuchtigkeit entsteht – verwenden Sie in Monsunräumen ein Trockenmittel oder einen Kühltrockner an der Aufblasleitung. Die feuchte Inflation ist eine versteckte Verklumpungsquelle.
Geschrieben von Helen Xu | Chefingenieur für industrielle Anwendungen
Helen Sein Schwerpunkt liegt auf der Bereitstellung maßgeschneiderter Verpackungs- und Abfülllösungen für die Pharma-, Lebensmittel- und Chemieindustrie. Er verfügt über umfassendes praktisches Fachwissen in den Bereichen GMP-Konformität, ISO 9001-Qualitätsmanagementstandards und schlüsselfertige Integration großer Abfüll- und Verpackungsproduktionslinien.
Schicken Sie uns eine E-Mail
Chat With Us


